机械手搬运
对称子弹形轮廓提升机械手取放可靠性,减少边缘崩裂与颗粒产生。
将切片或研磨后的晶圆边缘加工为符合 SEMI M1 的精密倒角轮廓,减少崩边与颗粒、提升搬运安全,并支持薄片与定制轮廓。
边缘研磨将切片或研磨后的晶圆边缘加工为精密倒角轮廓,符合 SEMI M1 标准。未经适当处理的边缘易产生颗粒污染、向有效器件区崩裂,并在高温工艺中引发碎片风险。
覆盖对称子弹形(Bullet)轮廓、T 型平面轮廓、缺口与切边加工以及研磨后边缘抛光;多步工艺按粗磨 → 精磨 → 抛光 → 清洗执行,可获得可测量的良率改善。可与晶圆减薄、晶圆改尺寸等工序衔接。
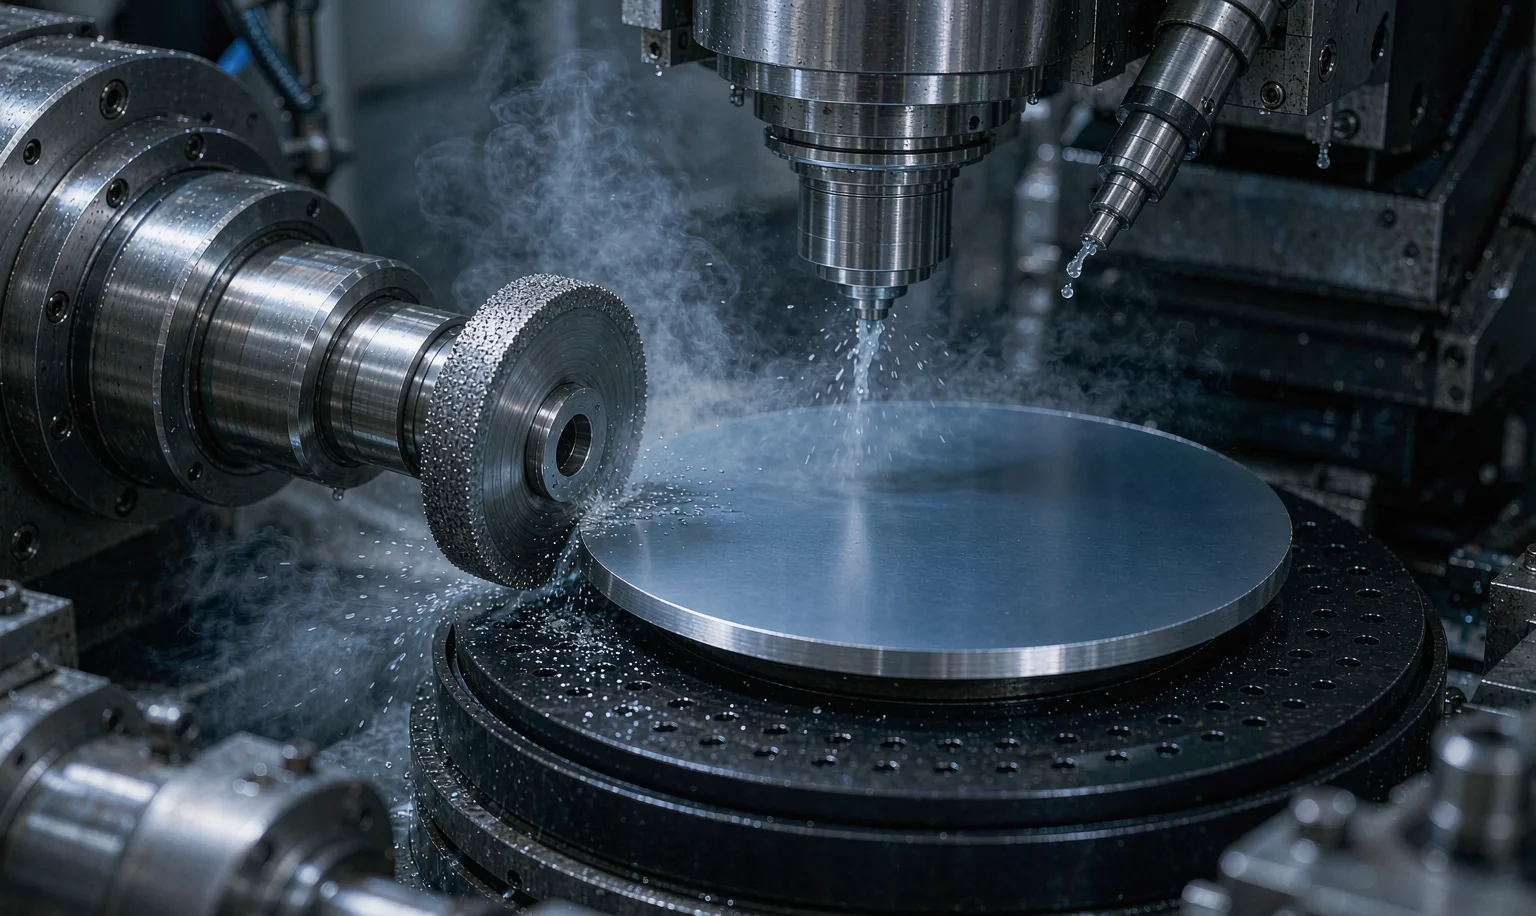
将切片边缘加工为符合 SEMI M1 的精密倒角轮廓
对称子弹形轮廓提升机械手取放可靠性,减少边缘崩裂与颗粒产生。
T 型平面轮廓最小化边缘排除,提升可用面积,适合大芯片与图像传感器。
薄片与 TSV 工艺对边缘强度更敏感,倒角与抛光可降低碎片风险。
抛光边缘改善外延在边缘的成膜质量,并提升键合界面的完整性。
良好的边缘轮廓可减少高温工艺中产生的颗粒与碎片。
再生片经边缘整形恢复符合规范的边缘轮廓,便于再次投片。
符合 SEMI M1 的对称圆轮廓,边缘半径 200–400μm,崩边减少 >90%,适配机械手搬运。
平面顶部轮廓最大化有效面积,边缘排除低至 1mm,适合大芯片与图像传感器。
符合 SEMI M1 的缺口(1.00±0.25mm,90°±5°)与切边加工,主 / 次切边用于晶向与掺杂类型识别。
研磨后 CMP 边缘抛光达 Ra <0.1μm,颗粒减少 >80%,改善外延质量与键合界面。
倒角角度 15°–45°、宽度控制 ±25μm,可定制轮廓以适配薄片与 3D-IC/TSV。
针对厚度小于 200μm 的薄片减小作用力、优化磨轮,并支持临时键合载片的支撑研磨至 50μm。
光学比较仪与激光轮廓仪检测来料边缘,记录边缘状态并建立批次追溯。
金刚石磨轮(粒度 800–1200)去除大量材料,去离子水冷却并在线光学监控。
更细粒度磨轮(2000–4000)降低进给,边缘半径与倒角经在线激光轮廓仪验证。
CMP 或机械边缘抛光(Ra <0.1μm),兆声波清洗去除碎屑并做最终轮廓与粗糙度检查。
薄片采用减小作用力与载片支撑研磨,降低边缘应力集中
厚度小于 200μm 的晶圆刚度下降、碎片风险上升,热效应也更易引起翘曲。对此采用降低作用力、优化磨轮粒度与在线监控的方式安全加工;对 50–100μm 的超薄片,可采用临时键合到刚性载片的支撑研磨,消除边缘应力集中。
| 参数 | 目标规格 | 量测方法 |
|---|---|---|
| 边缘半径 | 200–400μm(子弹形) | 激光轮廓仪 |
| 倒角角度 | 15°–45° ±1° | 激光轮廓仪 |
| 边缘排除 | <1mm(T 型)、<3mm(子弹形) | 光学比较仪 |
| 边缘粗糙度(Ra) | <0.1μm(抛光)、<0.5μm(磨削) | AFM / 光学轮廓仪 |
| 缺口深度 | 1.00 ±0.25mm | 光学比较仪 |
| 缺口角度 | 90° ±5° | 光学比较仪 |
| 边缘崩边 | 深度 <0.3mm、密度 <3/10mm | 光学显微镜 |
| 颗粒增量 | <10 @ 0.2μm(清洗后) | 表面颗粒扫描 |
| 项目 | 规格 |
|---|---|
| 晶圆直径 | 100–300mm |
| 轮廓类型 | 子弹形 / 对称、T 型 / 平面、定制轮廓 |
| 倒角角度 | 15°–45° |
| 倒角宽度 | 控制至 ±25μm |
| 缺口 / 切边 | 缺口 1.00±0.25mm、90°±5°(SEMI M1) |
| 薄片加工 | 常规 <200μm;支撑研磨支持 50–100μm |
| 边缘粗糙度 | 抛光 <0.1μm、磨削 <0.5μm |
按轮廓类型与精度要求配置对应设备,仅列类别与用途,不涉及具体品牌:
| 设备类别 | 典型配置 | 用途 |
|---|---|---|
| 边缘研磨机 | 粗磨 / 精磨金刚石砂轮 | 边缘轮廓成形与精修 |
| 缺口 / 切边加工机 | 专用缺口与切边刀具 | 加工 SEMI M1 缺口与切边 |
| 边缘抛光设备 | CMP / 机械抛光(氧化铈或硅溶胶) | 降低边缘粗糙度与亚表面损伤 |
| 轮廓量测 | 激光轮廓仪 / 光学比较仪 | 边缘半径、倒角与缺口尺寸测量 |
| 表面粗糙度量测 | AFM / 光学轮廓仪 | 边缘粗糙度检测 |
| 清洗设备 | 兆声波清洗 | 去除研磨碎屑与残留 |
图像传感器项目需最大化有效面积,采用 T 型平面轮廓将边缘排除降至 1mm 附近,并以金刚石磨削与轮廓量测控制形状。
有效晶圆面积提升,边缘轮廓经轮廓仪确认符合设计。
目标厚度低于 100μm 的薄片易碎片,采用临时键合到刚性载片的支撑研磨,去除边缘应力集中。
薄片加工至目标厚度,边缘无可见崩裂。
为外延衬底做研磨后边缘抛光,将 Ra 控制在 0.1μm 以内,减少边缘成膜缺陷。
边缘颗粒减少 >80%,外延边缘质量改善。
100–300mm 晶圆 · 子弹形 / T 型 / 定制轮廓 · 轮廓与粗糙度数据随批交付
相关服务:减薄 / Taiko · 晶圆改尺寸 · 晶圆再生 · 定制加工总览